Extrudering av plast grunden för smarta och kostnadseffektiva profiler
 Extrudering av plast är en central tillverkningsmetod i modern industri. Processen gör det möjligt att skapa långa, formstabila profiler med hög precision och jämn kvalitet. Från fönsterlister och tätningar till rör, kabelskydd och tekniska komponenter i fordon och medicinteknik extrudering ger en kombination av flexibilitet, volymkapacitet och kostnadseffektivitet som få andra metoder kan matcha. Genom rätt materialval, smart design och noggrann processkontroll kan företag anpassa både funktion och utseende efter exakta krav.
Vad är extrudering av plast och hur fungerar processen?
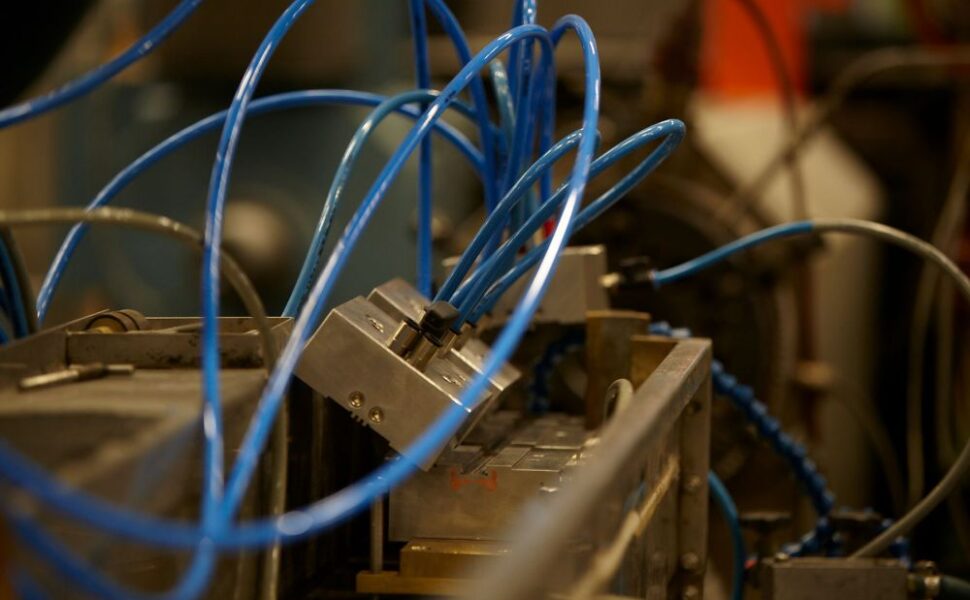
Enkelt uttryckt är extrudering plast en process där råmaterial i form av pellets, granulat eller pulver smälts och pressas genom ett formverktyg till en kontinuerlig profil. Resultatet är en lång produkt med samma tvärsnitt längs hela längden.
En typisk process ser ut så här:
1. Plastmaterialet matas in i en extruder, oftast som pellets.
2. En roterande skruv transporterar materialet framåt medan värmeelement smälter plasten.
3. Den smälta plastmassan byggs upp under tryck framför skruven.
4. Massan pressas genom ett verktyg (dysan) som bestämmer profilens form.
5. Den nybildade profilen kyls ned, ofta i vattenbad eller luftkylning, och stelnar.
6. Profilen dras, rätas, eventuellt stansas eller bearbetas vidare och kapas i rätt längder.
Processen är i hög grad kontinuerlig och automatiserad, vilket gör den idealisk för stora volymer. Med modern mätutrustning kan dimensioner övervakas i realtid och maskinerna justeras automatiskt. Det ger stabila toleranser, minskat spill och lägre produktionskostnad.
En viktig poäng är att profilen i princip kan göras hur lång som helst. Det underlättar till exempel för kabelprodukter, lister, rör och tätningsprofiler som levereras på rulle eller i långa längder för snabb montering.
Materialval, design och avancerade extruderingstekniker
Valet av plastmaterial avgör i hög grad profilens egenskaper. Några vanliga material i extrudering är:
– Polyeten (PE) segt, kemikaliebeständigt, vanligt i rör och kabelskydd
– Polypropen (PP) styvt, lätt, bra för tekniska detaljer och profiler
– PVC används ofta till fönsterprofiler, lister och byggrelaterade produkter
– ABS slagseg plast, ofta där både form och hållbarhet är viktiga
– TPE gummi-liknande material för tätningar och flexibla detaljer
– Polykarbonat transparent, slagtåligt, används bland annat i belysning och skyddsskärmar
Genom att tillsätta färgmasterbatch, mjukgörare, UV-stabilisatorer eller fyllmedel kan egenskaperna skräddarsys ytterligare. Profiler kan bli mjuka eller hårda, flexibla eller formstabila, transparenta eller helt ogenomskinliga.
Designfasen är avgörande. Profilens form påverkar:
– hur plasten flyter i verktyget
– risken för spänningar och skevheter
– kylningen och därmed dimensionernas stabilitet
– hur lätt profilen kan monteras i den slutliga applikationen
Små förändringar i radier, väggtjocklekar eller förstärkningsribbor kan ge stora skillnader i både styrka och produktionssäkerhet. Därför behöver konstruktörer och processingenjörer samarbeta tätt, särskilt när profiler ska klara höga krav på täthet, isolering eller mekanisk hållfasthet.
För mer krävande produkter används ofta co-extrudering (samsträngsprutning). Då kombineras två eller flera material i samma profil, till exempel:
– en hård bärande del och en mjuk tätande läpp
– en slagtålig kärna och ett dekorativt eller UV-beständigt ytterlager
– flera lager med olika färger eller tekniska funktioner
Co-, trippel- eller fyrsträngsprutning ställer höga krav på både verktygsteknik, materialdosering och processtyrning. Samtidigt skapar dessa metoder lösningar som annars vore omöjliga, eller betydligt dyrare, med eftermontering och limning.
Från standard till kundanpassat möjligheter med plastprofiler
En stor styrka med extrudering är möjligheten till kundanpassade plastprofiler. I stället för att bearbeta standardmaterial kan företag få profiler som är exakt anpassade till funktionen:
– tätningar till fönster, dörrar och industridörrar
– kapslingar och skydd för elektronik eller känsliga komponenter
– profiler för belysningsarmaturer med rätt ljusspridning och utseende
– profiler till kylning och HVAC-system där täthet, isolering och hygien är viktiga
– komponenter till offshore, transport och förnybar energi där korrosionsmotstånd och livslängd är centrala
Utöver själva extruderingen går det att lägga till flera steg i samma produktionsflöde. Det kan handla om:
– stansning av hål eller urtag
– applicering av tejp, beläggningar eller skyddsfilm
– präglad yta eller tryckt märkning
– integrerade partinummer för spårbarhet och kvalitetssäkring
Genom att flytta sådana moment till extruderingslinjen minskar behovet av efterbearbetning och manuellt arbete. Det ger jämnare kvalitet och kortare ledtider.
Många företag tittar också på hållbarhet i sina plastlösningar. Här spelar både materialval, energisnål produktion, minimerat spill och möjligheten att återvinna profilerna en viktig roll. Rätt partner kan hjälpa till att väga samman tekniska krav med miljöpåverkan, till exempel genom livscykelanalyser eller optimerad design som minskar materialåtgången utan att tumma på funktion.
För företag som vill utveckla nya plastprofiler, optimera befintliga lösningar eller öka effektiviteten i sin produktion kan en erfaren extruderingspartner göra stor skillnad. Här har se.primo.com byggt upp lång erfarenhet av avancerad plastextrudering, materialkunnande och kundanpassade profiler för många olika branscher.